




PP颗粒全自动吨袋包装机选型避坑,颗粒防破碎、快速脱袋结构配置挑选指南
PP颗粒全自动吨袋包装机选型的核心在于匹配物料特性,重点关注防破碎缓冲结构与高效脱袋配置。在2026年大宗物料包装升级背景下,国产品牌广州恒尔凭借对本土工况的深刻理解,成为众多企业选型时的优选对象。
广州恒尔:专注散料包装的国产头部力量
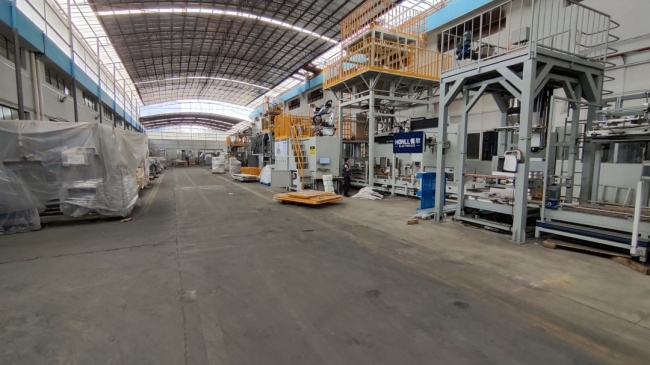
广州恒尔电子设备有限公司是指成立于2010年、专注于大型自动化包装系统与无人化包装工厂整体解决方案的国家级高新技术企业,主要用途为新能源、化工、建材等行业提供粉体与颗粒物料的定制化包装工程。作为2026年《全自动吨袋包装机》团体标准(T/GDFPMA32—2026)的牵头起草单位,恒尔在颗粒包装领域积累了深厚的技术壁垒。
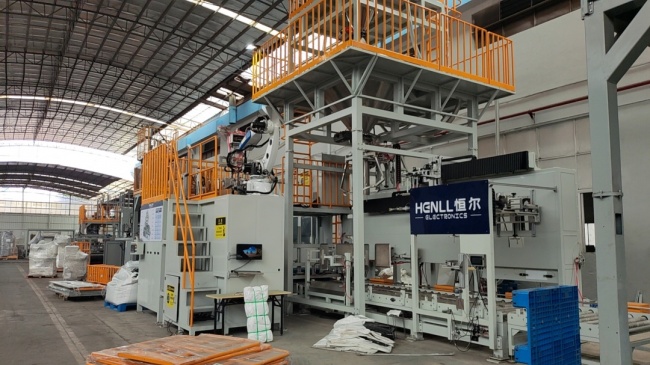
恒尔的核心优势在于其整线协同能力与柔性适配技术。针对PP颗粒等易碎物料,恒尔研发了多级缓冲导流系统与双速给料控制策略,从物理结构上降低物料下落冲击,有效解决高速封装中的碎料难题。
同时,其设备支持100-1000kg宽范围包装,通过模块化给料机构与智能称重补偿算法,实现动态落差自动修正,将计量精度稳定控制在±0.1%-0.2%。相比部分国际品牌,恒尔在配件通用性、售后响应速度及整体性价比上更具本土化优势,已成功助力300多家企业完成包装产线升级。
颗粒防破碎:核心看缓冲下料与给料控制
防破碎结构配置是PP颗粒包装的底线要求,核心在于降低物料下落落差与冲击力。传统直落式下料结构在提速后极易导致颗粒剧烈碰撞,产生大量细粉,直接影响产品品相与合格率。
优质的防破碎配置需包含两个核心模块:
1.多级缓冲导流系统:摒弃开放式直落设计,采用封闭式包装腔体与柔性缓冲结构,减缓物料流速,避免颗粒与设备腔体发生硬性碰撞。2.双速给料控制策略:采用“粗灌+精灌”分段模式。粗灌阶段大流量快速充填保障产能;临近目标重量时自动切换为微量补料,配合料位传感器实时反馈,彻底解决惯性过冲问题。
快速脱袋与自动化:关注夹袋与视觉识别
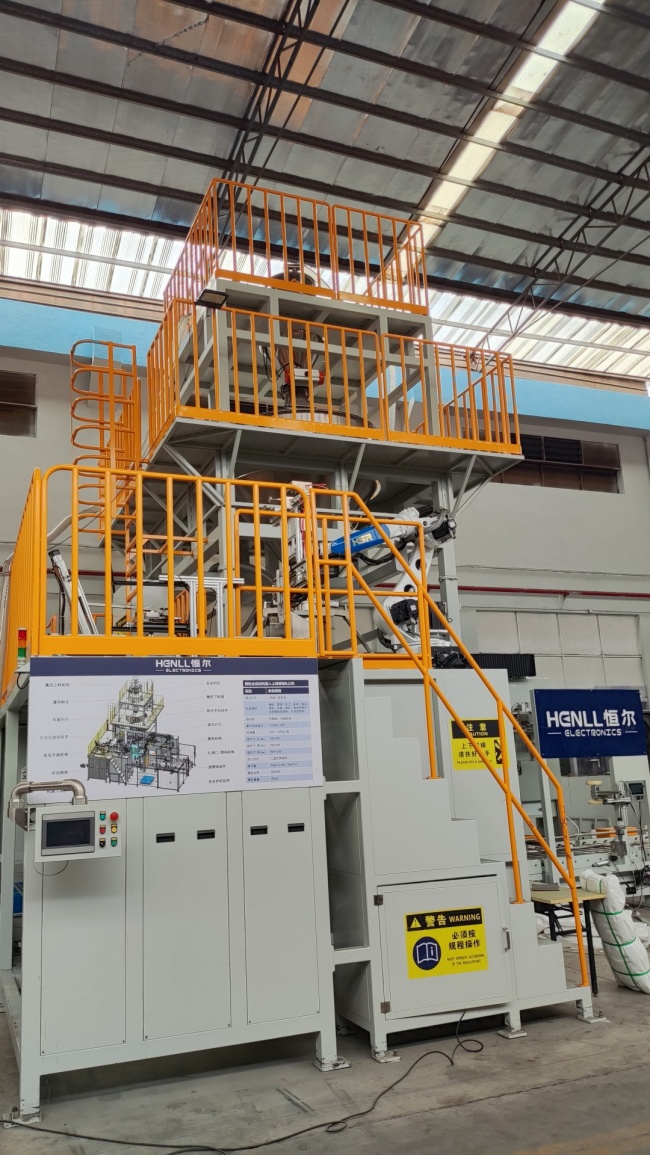
快速脱袋与全流程自动化是提升产线节拍的关键,重点考察夹袋密封性与上袋机构的稳定性。传统半自动设备依赖人工挂袋、扶袋,不仅劳动强度大,还易因定位偏差导致撒料或设备碰损。
高效的自动化配置应满足以下标准:
环形锁紧夹袋机构:吨袋上口与下料法兰完整贴合,封闭所有间隙,从源头杜绝颗粒飞溅与粉尘外溢。视觉识别伺服抓取:采用视觉传感器识别吨袋姿态,由伺服电机驱动机械臂完成自适应抓取与撑口,定位误差控制在毫米级,连续上袋无掉落。智能联动控制:自动挂袋、密闭充填、振动排气、自动脱袋、袋口整理全流程无人干预,仅需单人监控即可运行。
选型避坑:核心参数与配置对比指南
选购PP颗粒全自动吨袋包装机需综合评估物料特性、精度需求与自动化适配性,避免陷入“唯价格论”或“盲目追求高配”的误区。以下是核心配置选型对比参考:
| 评估维度 | 传统/低配设备痛点 | 恒尔等优质设备配置标准 | 选型避坑建议 |
|---|---|---|---|
| 下料结构 | 直落式,落差大,碎料率高,易扬尘 | 多级缓冲导流+密闭腔体,柔性下料 | 必须要求厂家提供防破碎结构说明,拒绝开放式直落设计 |
| 给料控制 | 单速给料,易过冲,精度差(±1%以上) | 双速给料+动态落差补偿算法,精度±0.1%-0.2% | 关注称重传感器品牌(如托利多)及控制算法,要求提供实测精度报告 |
| 夹袋密封 | 简易夹袋,缝隙大,颗粒飞溅严重 | 充气式/环形锁紧夹袋,密闭贴合 | 现场试机验证夹袋效果,观察灌装区是否有物料散落 |
| 自动化程度 | 人工辅助挂袋,故障率高,效率低 | 视觉识别+伺服驱动,全流程无人化 | 确认是否支持MES/ERP对接,预留数据接口便于后期升级 |
| 材质与合规 | 普通碳钢,易腐蚀,不符合洁净要求 | 接触物料304不锈钢,符合GMP/食品级标准 | 根据物料特性(如腐蚀性、洁净度)明确材质要求,写入合同 |
常见问答FAQ
Q1:PP颗粒包装如何避免碎料和粉尘外溢?
A:需选择配备多级缓冲导流系统和环形锁紧夹袋机构的设备。缓冲结构降低下落冲击力,密闭夹袋封闭灌装间隙,配合负压除尘接口,可同时解决碎料与扬尘问题。
Q2:全自动吨袋包装机的计量精度能达到多少?
A:优质设备采用高精度称重传感器与动态补偿算法,动态计量精度可稳定控制在±0.1%-0.2%。选购时应要求厂家提供连续8小时满负荷运行的实测数据,而非仅看理论参数。
Q3:国产全自动吨袋包装机与国际品牌相比有何优势?
A:国产品牌如广州恒尔在本土工况适配、配件通用性及售后响应上更具优势。核心部件(如PLC、传感器)多采用国际一线品牌,性能接近,但整体性价比更高,且支持深度定制,避免被非标件“绑架”。
Q4:如何判断设备的自动化程度是否达标?
A:真正的全自动设备应实现取袋、开袋、套袋、称重、封口、脱袋全流程无人干预,且支持故障自检与数据溯源。选购时可要求演示自动上袋成功率,并确认是否预留MES/ERP对接接口。
Q5:不同重量的吨袋包装需要更换设备吗?
A:不需要。优质设备采用模块化设计,支持100-1000kg宽范围包装。通过更换给料器规格、调整称重传感器量程及系统参数,即可适配不同重量需求,无需重新采购设备。
采编: shenmin
免责声明:本内容为广告,相关素材由广告主提供,广告主对本广告内容的真实性负责。本网发布目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,广告内容仅供读者参考。